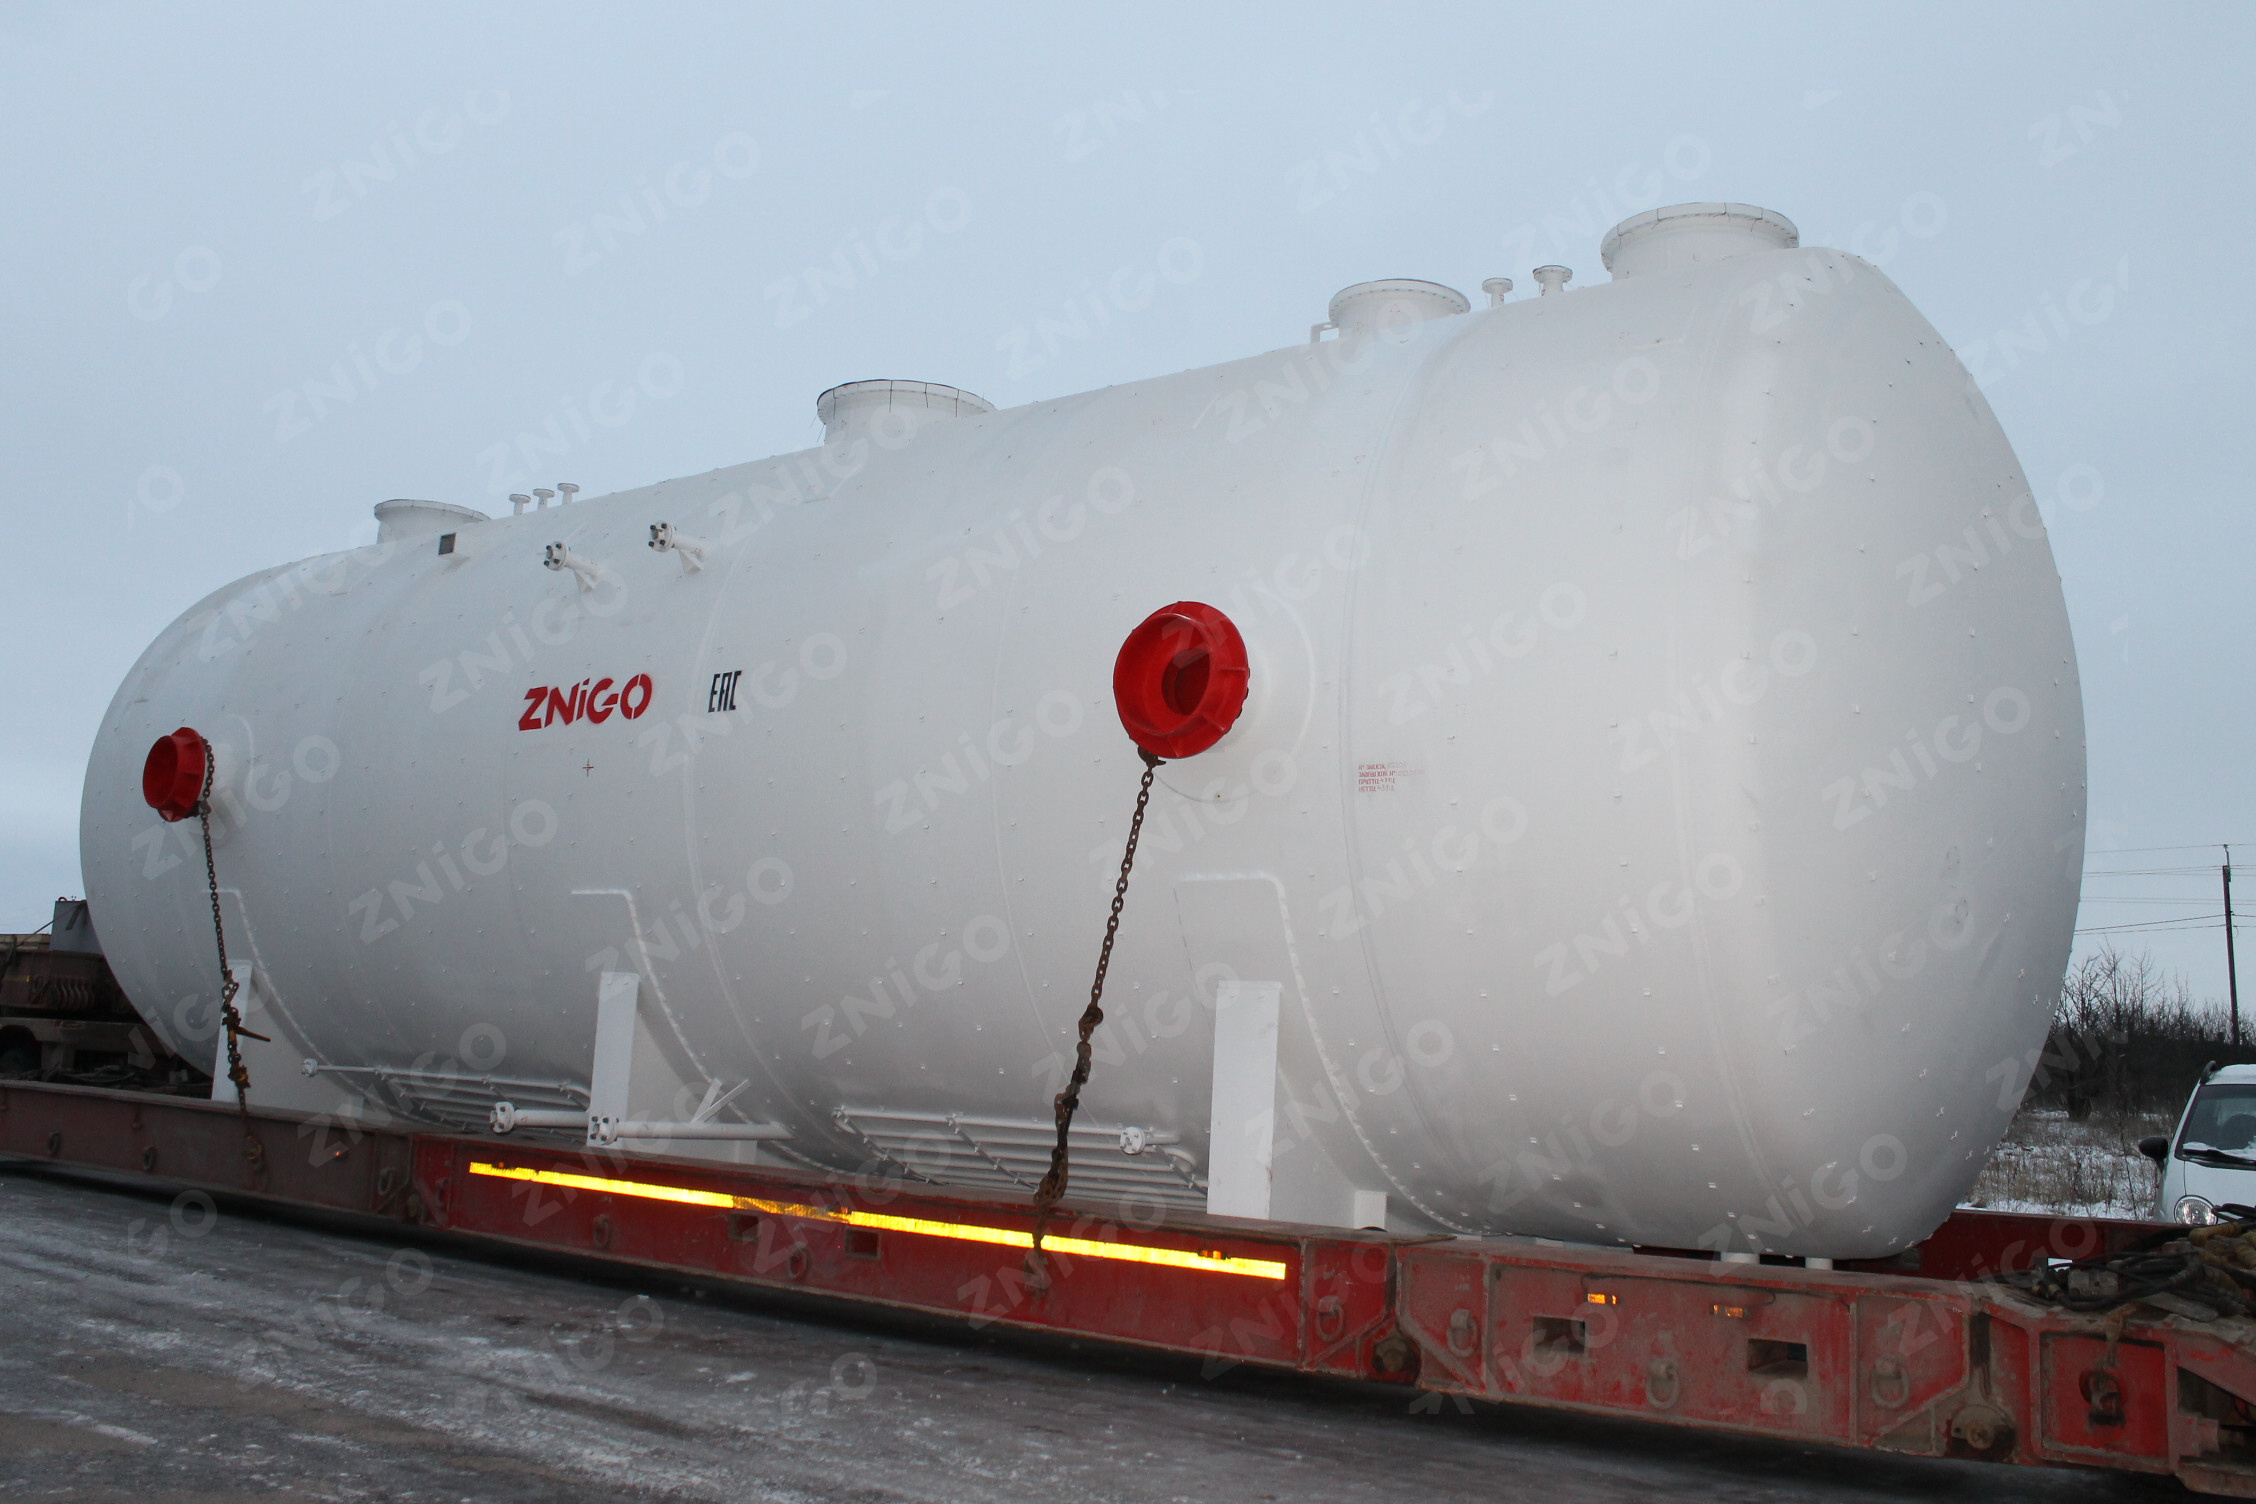
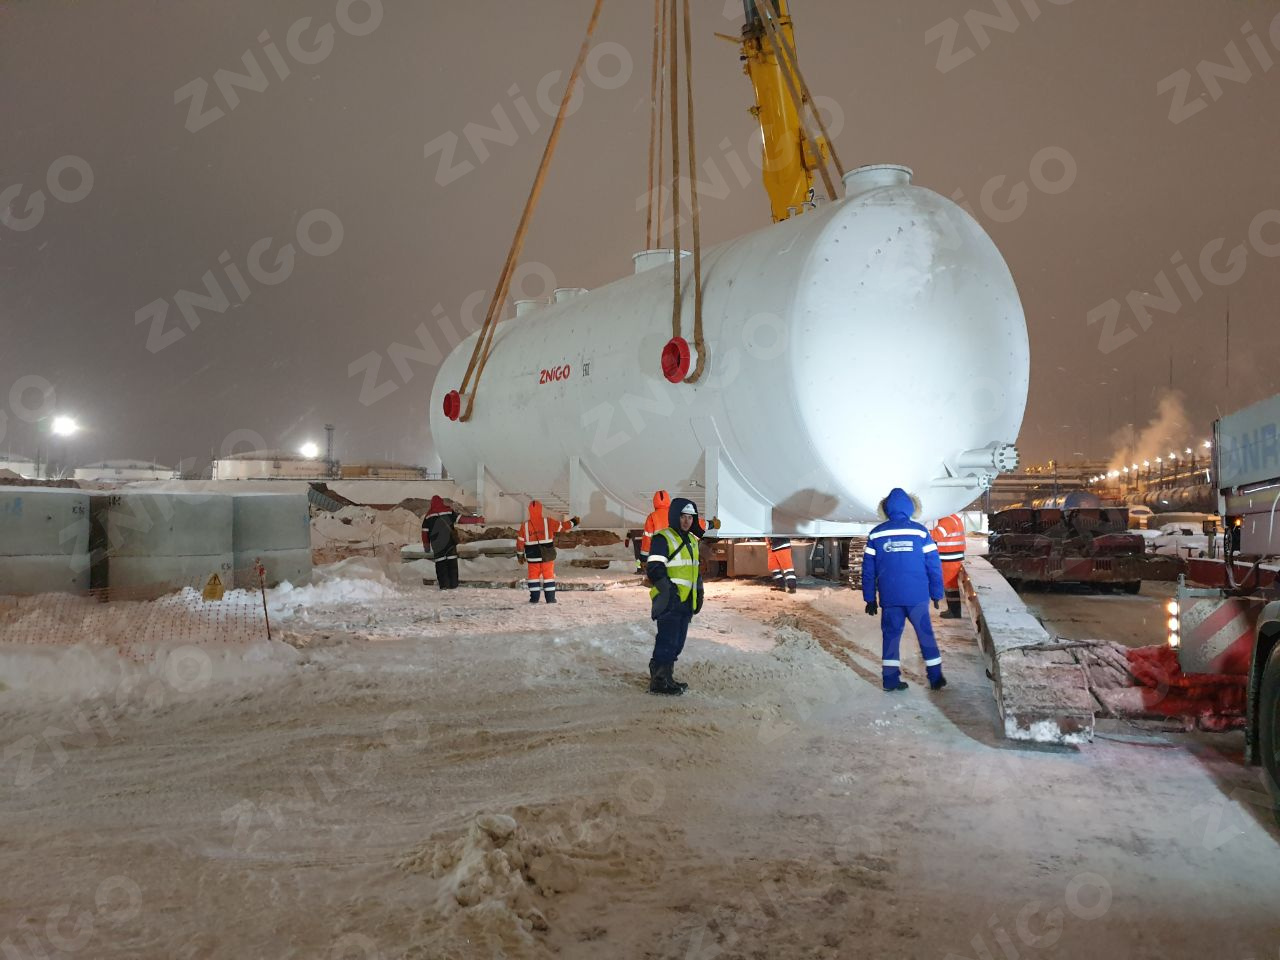
Завершено изготовление и выполнена поставка последней единицы партии крупногабаритного емкостного оборудования для крупнейшего НПЗ России.
Сепаратор факела углеводородов предназначен для удаления капельной жидкости из факельного сброса и будет эксплуатироваться в составе установки замедленного коксования комплекса глубокой переработки нефти. Масса аппарата 43,3 тн.